Hvad er Lean?
Lean er en produktions- og management-filosofi der fokuserer på at skabe mere, med færre resurser, via en kontinuerlig forbedrings proces.
Filosofien og mange af metoderne vi kender som Lean værktøjer, er udviklet af Toyota i Japan. Systemet betegnes af Toyota som TPS (Toyota Production System).
TPS/Lean fokuserer på at skabe værdi for kunden, ved at fjerne spild i processer og arbejdsgange. Cirka 80% af det arbejde der foregår i en almindelig virksomhed er spild, derfor er potentialet i Lean enormt.
Lean fokuserer på at fjerne spild, defineret af hvad kunden oplever. Således er kundens opfattelse af værdi, helt afgørende for hvad vi f.eks. kan sælge. Det er derfor væsentligt at vi ved hvad kunden finder værdifuldt, resten er spild. Noget spild kan ikke undgås, så hvis ikke spildet kan fjernes, skal det minimeres.
Målet er at levere præcist det som kunden ønsker, i den ønskede mængde og til den ønskede tid. Det kunden er villig til at betale for, er defineret som værdi. På den måde defineres det reelle arbejdsindhold, der er indgået i at fremstille produktet eller serviceydelsen som værdi. Alt andet er spild.
Der findes forskellige opfattelser af hvordan man implementerer Lean. En almindelig tilgang er, at Lean handler om at skabe orden og ryddelighed, ved at anvende Leanværktøjet 5S. Derefter kan man arbejde med kortere omstillingstider ved at anvende værktøjet der kaldes SMED osv. Altså en “værktøjs” baseret tjekliste, som man arbejder sig ned igennem, hvorefter man på et tidspunkt måske kan kalde sig lean. Men det vil sjældent være med de markante gevinster der opleves hos virksomheder, der fuldt og helt implementerer lean.
Men Lean er langt mere end en samling værktøjer, der kan forbedre dine processer og arbejdsgange. Lean er en overordnet tilgang til alt vi gør, en strategisk og filosofisk måde at agere på i alle situationer.
Det handler om at få tilvejebragt en såkaldt Kaizen-forbedringskultur, hvor man konstant udfordrer det eksisterende og søger at forbedre alle elementer i alle virksomhedens processer. Med fokus på altid at anvende resurserne bedst muligt, med prioritering af det størst mulige udbytte.
Når vi vil starte en Lean transformation, starter vi ikke med at kigge i Lean værktøjskassen. Vi skal derimod først finde ud af hvor vi oplever udfordringerne, der medfører at varer og serviceydelser ikke kan produceres og gennemføres effektivt. Her undlader vi foreløbigt at diskutere hvad “efffektivt” betyder.
De forskellige Lean værktøjer kan fint anvendes til konkrete lokale forbedringer, der oftest giver gode resultater. Men Lean som koncept kræver en langt mere gennemgribende tilgang. Hvor effekten og resultaterne vil være så store for virksomheden at hele konkurrence situationen vil blive påvirket markant.
En kort beskrivelse af Lean siger at vi vil gøre mere, ved at anvende færre resurser, færre materialer, færre processer osv. Det betyder ikke at vi skal arbejde hurtigere, men at vi skal arbejde smartere. Vi skal således undgå spild på alle niveauer.
Vi fokuserer på hvad kunden opfatter som værdi, uanset hvad vi laver. På den måde søger vi med Lean tilgangen, at skabe værdi for kunden. Alt det som kunden ikke opfatter som værdi, skal vi minimere eller fjerne hvis vi kan. Det bruger vi Lean værktøjskassen til, sammen med åbenhed og deling af viden.
Citat af Taiichi Ohno:
Alt vi gør, er at forkorte den tid der går fra kunden placerer en ordre, til vi kan sende en faktura.
Ultimativt ser vi på slut kunden eller brugeren. Men når vi arbejder med at fjerne spildet i specifikke processer og arbejdsgange, vil “Kunden” ofte være den efterfølgende proces. Af samme årsag starter man ofte bagfra og arbejder sig baglæns gennem processerne i analyser af værdistrømmen.
Når vi ved hvad kunden opfatter som værdi i forhold til vores produkt eller serviceydelse, kan vi konkludere at det øvrige der gøres for at frembringe det, er spild i kundens opfattelse. Vi starter nu et praktisk stykke analysearbejde for at afdække spildet i vores processer. Det kalder vi værdistrøms analyser. Se en detaljeret beskrivelse nedenfor.
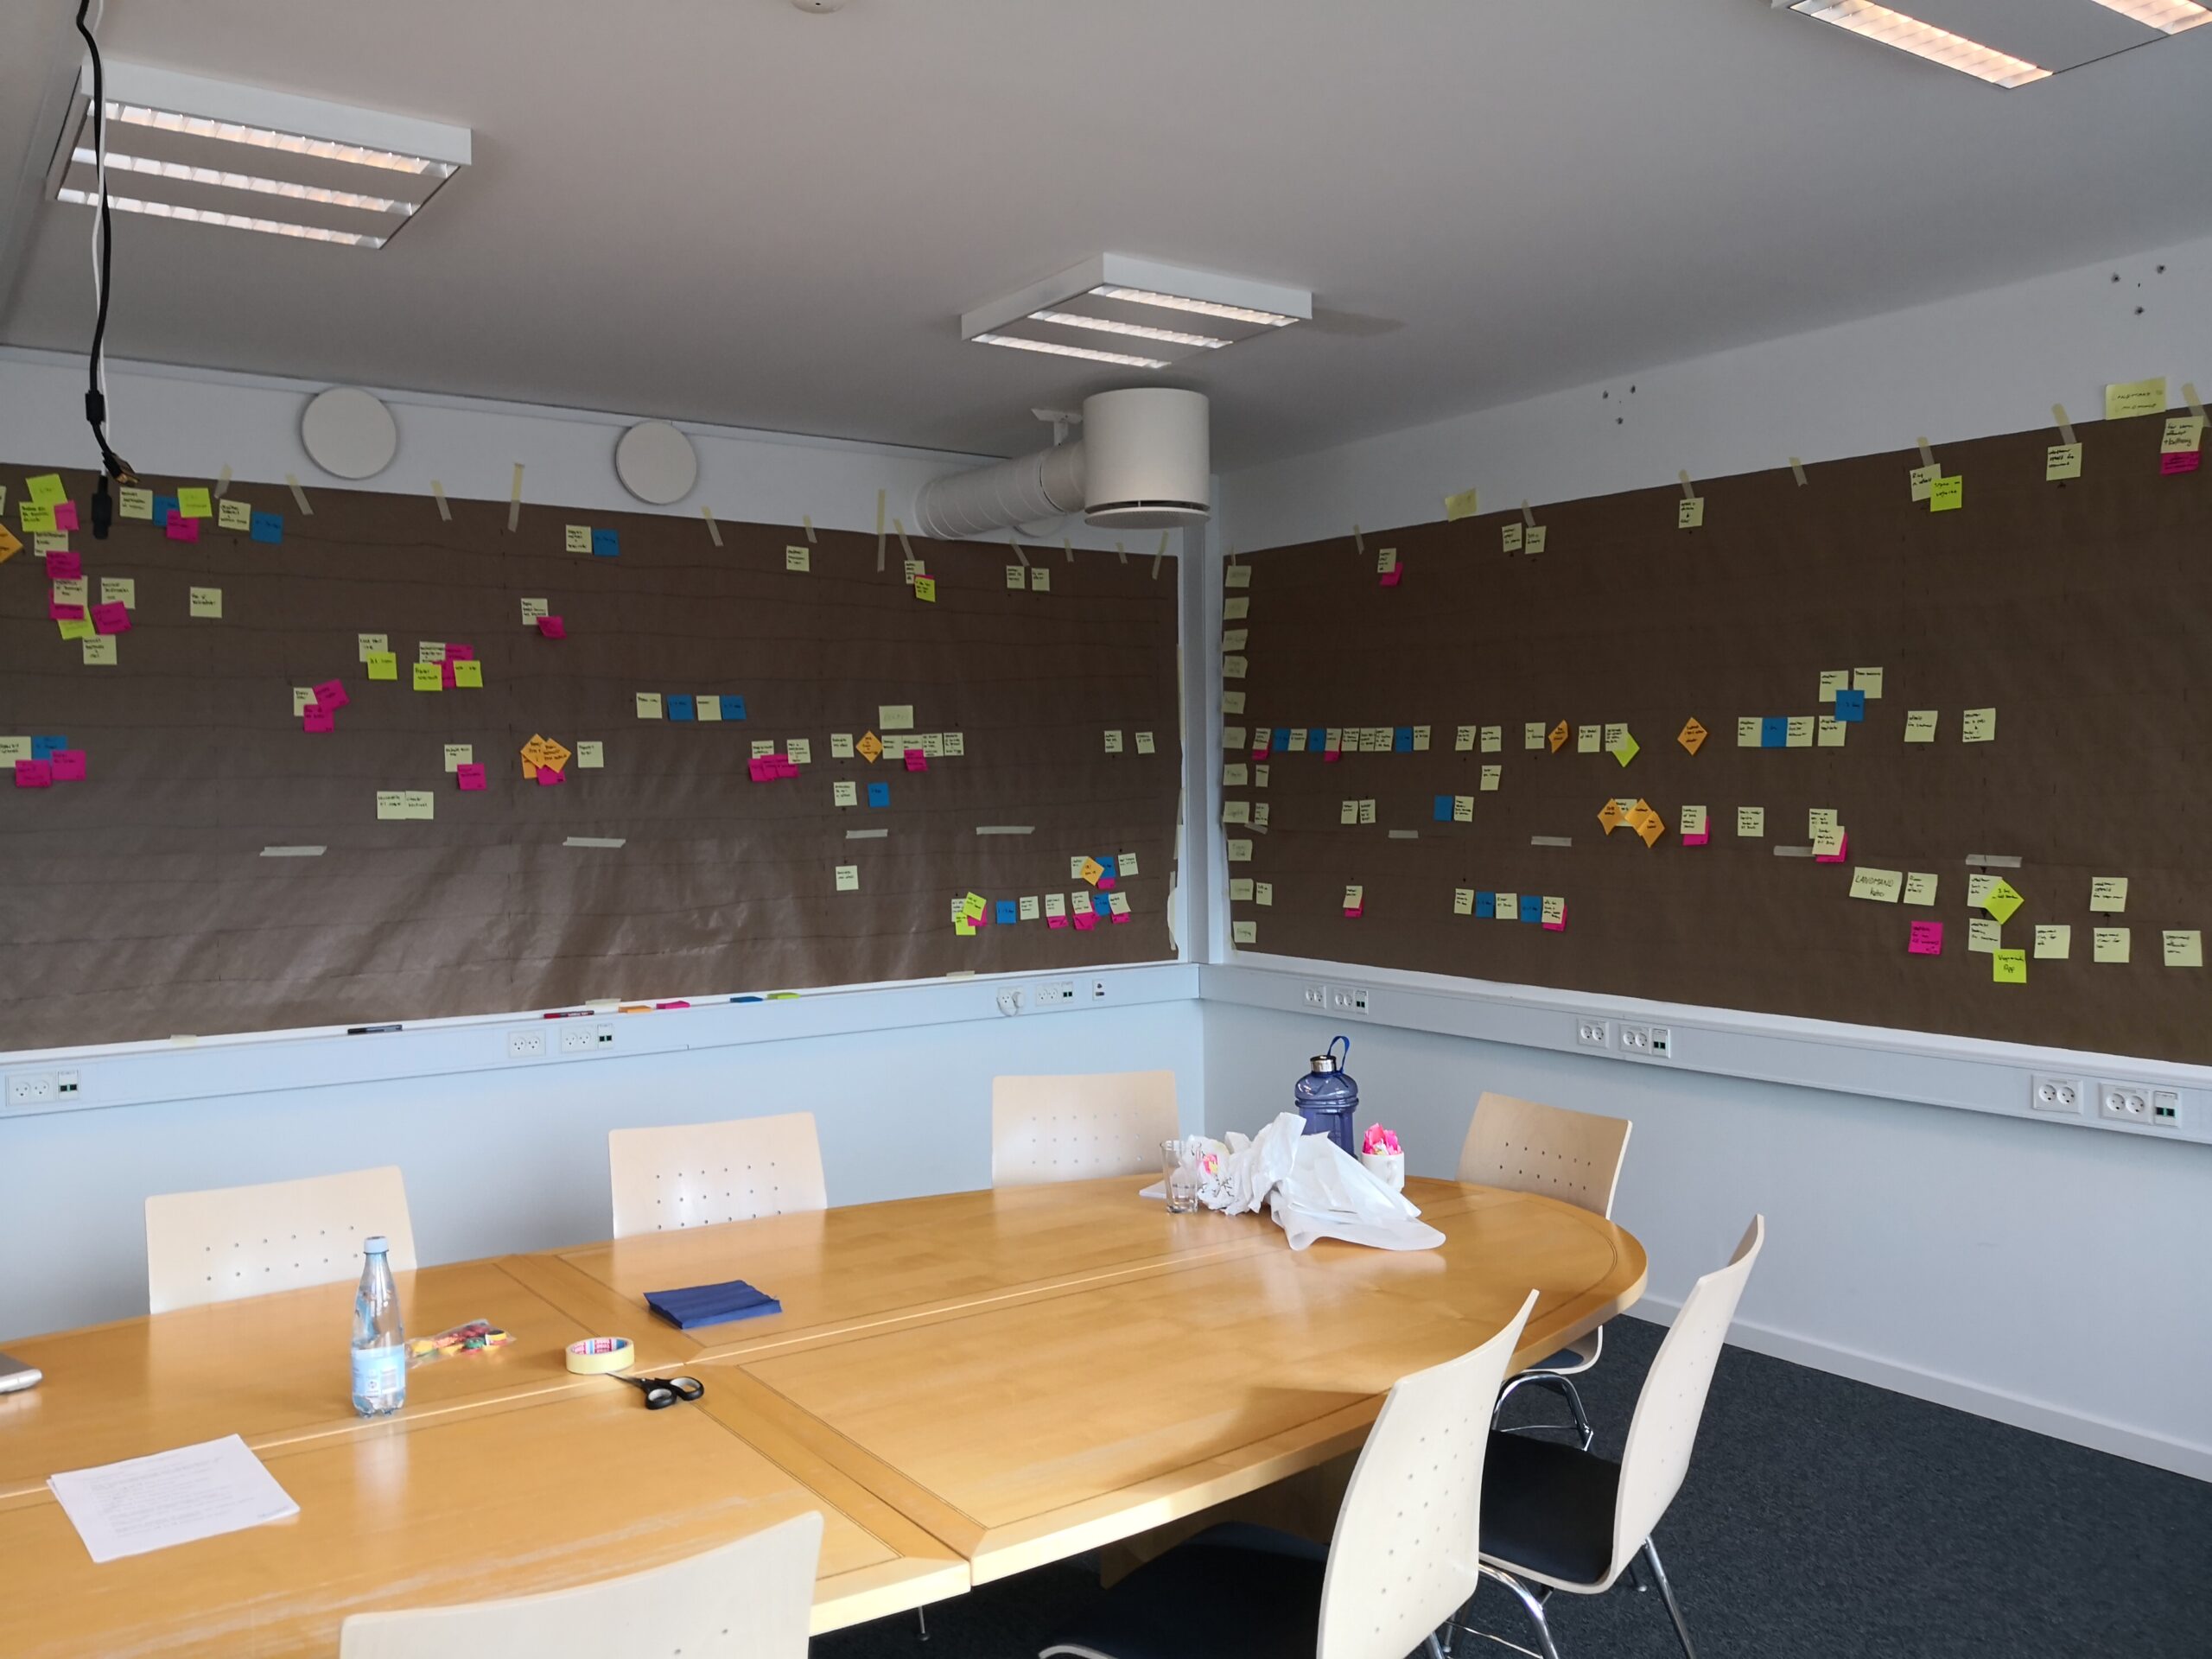
Værdistrøms analyser gennemføres efter behov på det niveau, hvor man ønsker at afdække spild. Det kan være alt lige fra en specifik proces hvor en komponent fremstilles, til f.eks. en overordnet logostik proces mellem forretningsenheder. En typisk tilgang er at starte med en såkaldt port til port analyse, og så se nærmere på de områder der giver de væsentligste udfordringer, fundet i Port til port analysen.
Spild – Muda, Mura og Muri
Når vi har defineret hvad kunden betragter som værdi, er resten som udgangspunkt spild. Således siger vi at spild er de ikke værdiskabende elementer i processer, set fra kundens synspunkt. Fjerner vi alt spildet, så producerer vi kun værdi. Men det er dog langt fra realistisk, da der er mange elementer som f.eks. inspektion eller kvalitets tjek som kunden ikke betragter som værdiskabende, men som er nødvendige (type 1 spild). Der er mange elementer der ikke skaber værdi og ikke er nødvendige (type 2 spild). Disse skal så vidt muligt minimeres og fjernes. Således fokuserer vi på at fjerne det spild vi kan og minimere resten, som vi ikke kan fjerne.
Spild hedder på japansk Muda, men der er to relaterede begreber som også skal med i betragtningerne. Det er mura og muri. Hvor Mura betyder ujævn belastning, således at vi har store udsving i belastningen af mennesker og maskiner. Fora t fjerne eller minimere Muda, vil vi arbejde på at udjævne belastninger så udsving er så små som muligt. Muri betyder overbelastning, ud over hvad mennesker og maskiner med rimelighed kan klare.
Spild i processer og arbejdsgange er normalt det man fokuserer mest på i forbedringsarbejdet. Men der er en klar forbindelse mellem Muda, Mura og Muri og det er vigtigt i arbejdet med at fjerne spild, at man sikrer at de tiltag man sætter i værk, ikke blot medfører at man øger et af de to andre onder.
Vi definerer i Lean arbejdet 7 originale spildtyper og tilføjer en ekstra der er central for alt vi gør. Dermed har vi 8 spildtyper:
- Overproduktion – Vi producerer mere end der er brug for.
- Lager – Resultat af overproduktion, vi lagrer varer der ikke er brug for.
- Transport – Materialer, opgaver og dokumenter transporteres unødigt
- Ventetid – Vi venter på f.eks. materialer, informationer, godkendelser og kolleger.
- Overforædling – Vi laver ting bedre end kunderne forventer.
- Fejl og defekter – Vi laver ting forkert og får returløb eller kassesioner.
- Bevægelser – Arbejdspladser og områder er indrettet uhensigtsmæssigt, så man skal bevæge sig for meget eller række langt ud efter ting.
- Uudnyttet viden – Medarbejdere besidder en stor viden om processer og udfordringer. Involverer vi medarbejderne åbent, så kan vi langt bedre løse de udfordringer som vi oplever.
Spildtyperne anvendes i høj grad til at kategorisere det vi oplever, så vi kan finde de rette metoder og værktøjer til at fjerne spildet.
Hvordan slipper vi af med spildet?
Til at fjerne spild er der udviklet forskellige værktøjer, der retter sig mod forskellige typer spild. Disse værktøjer anvendes i en såkaldt ”Kaizen event”, der groft sagt kan oversættes som et kort praktisk projektforløb. Resultatet vil være en forbedring af fokusområdet, principielt ét problem ad gangen. Gennemførsel af mange Kaizen events, skaber sammenlagt store forbedringer og resultater i virksomheden.
Det er normen at Lean, så vidt muligt implementeres uden nævneværdige investeringer og med så enkle midler som muligt. Det forstås også som “det forhåndenværende søms princip”.
Selvom lean-begreberne er enkle og logiske, kræver det en stor indsats at implementere Lean i virksomheden. Man kommer sjældent langt uden en målrettet og disciplineret tilgang.
Desuden kræver en succesfuld Lean implementering tålmodighed; Det kan tage 3 år eller mere før Lean tankegangen og metoderne er så godt implementeret og rodfæstet i virksomheden, at man kan kalde sig Lean.
Således er en traditionel Lean tilgang, ikke egnet til “Quick fixes” og “Turn Arounds”. Men forceret lean kan dog bruges i disse tilfælde.
De enkelte Lean værktøjer kan hver især være særdeles nyttige og stærke i løsningen af isolerede udfordringer.
Lean historisk
Lean er en metodisk og strategisk filosofi, der er tager udgangspunkt i at skabe værdi ved at fjerne spild i processer og arbejdsgange. Med Lean stræber man mod at gøre mere med mindre, med fokus på kundens opfattelse af værdi.
Lean er et totalt system der med konsekvent implementering, medfører en væsentlig forøgelse af enhver virksomheds produktivitet.
Lean kan anvendes i alle sammenhænge og for alle typer processer og i alle brancher.
Man får kun fuld effekt af Lean med en fuldstændig implementering, baseret på en strategisk beslutning.
Men de enkelte Leanværktøjer kan udemærket anvendes hver for sig og vil som regel medføre tilfredsstillende forbedringer, der hvor de anvendes.
Lean er som metode og begreb grundlagt af især Toyota. Men Toyota bruger ikke selv Lean ordet, til at beskrive metoder og værktøjer.
Toyota (der dengang bar familienavnet Toyoda) var i mellemkrigsårene overgået fra at være en succesfuld og innovativ producent af bl.a. industrivæve, til primært at producere biler og lastbiler.
Toyota havde efter anden verdenskrig, som mange andre virksomheder store problemer med at skaffe materialer og kapital til at få ordentlig gang i produktionen. Masse produktion som de store Amerikanske bilmærker praktiserede, var ikke en mulighed.
Man havde en udfordring i et langt mindre marked, der efterspurgte mange varianter. Toyota var dengang 10 gange mindre effektive end man var i USA. Toyotas chef Kiichiro Toyoda forlangte, at man i løbet af 3 år opnåede samme effektivitet som i USA. Der skulle således tænkes nyt.
En central person i udviklingen af det vi kalder Lean, er Taiichi Ohno. Ohno var chef for en Toyota motorfabrik og blev på studierejser i USA inspireret af de nye detail supermarkeder som han oplevede der.
Han fik mere eller mindre frie hænder til at eksperimentere med sine ideer og udviklede sammen med sine folk, det vi i dag kender som Kanban systemet.
Taiichi Ohno var også ophavsmanden til den metodiske måde at spørge ind til problemstillinger, som vi kalder 5 gange hvorfor. Netop det at blive ved med at spørge for at nå helt ned til “Root cause”, er en væsentlig del af Ohnos utrættelige arbejde med at fjerne spild.
Ikke mindst opstillede Ohno de 7 spildtyper, for at kunne kategorisere og fjerne spild i processer og arbejdsgange.
Den almindeligt anerkendte 8. spildtype “tab af Viden”, er tilføjet langt senere.
I vesten og især i USA har man tidligt kendt til, at man i Japan havde en anden tilgang effektivisering og proces udvikling. Men begreberne vandt ikke indpas i vesten før i 1980’erne.
Der var også rejst konsulenter i Japan fra bl.a. USA, efter anden verdens krig for at hjælpe Japan på fode igen. Det er væsentligt at nævne W. Edwards Deming der bl.a. med sine princippet om statistisk proces kontrol og Plan – Do – Check – Act tilgangen for kontinuerlige forbedringer, vandt stor anerkendelse i Japan.
Andre optimeríngs-værktøjer udviklet i Vesten, f.eks. TWI (Training Within Industry) har efter anden verdenskrig vundet større udbredelse i Japan og er blevet videreudviklet til perfektion, som en del af TPS (Toyota Production System) som Toyota selv benævner Lean. TWI blev stort set glemt i USA efter krigen, men er genopdaget via inspiration fra Japan.
I 80’erne igangsatte MIT et forskningsprojekt hvor et team undersøgte konkurrencen mellem de større bilproducenter i Verden.
Teamet afdækkede at Toyota var væsentligt mere effektiv og havde en langt større indtjening end de øvrige virksomheder man undersøgte.
Dette blev beskrevet i bogen “The Machine that Changed the World” (Womack, Jones og Roos).
I 1996 udgav Womack og Jones bogen Lean thinking, der beskriver cases hvor Amerikanske virksomheder med succes har implementeret Lean. Bogen definerer begrebet Lean, der siden har været fællesbetegnelsen. John Shook beskrives nogen steder, som den der fandt på ordet Lean, men vi har ikke belæg for at sige at det er korrekt.
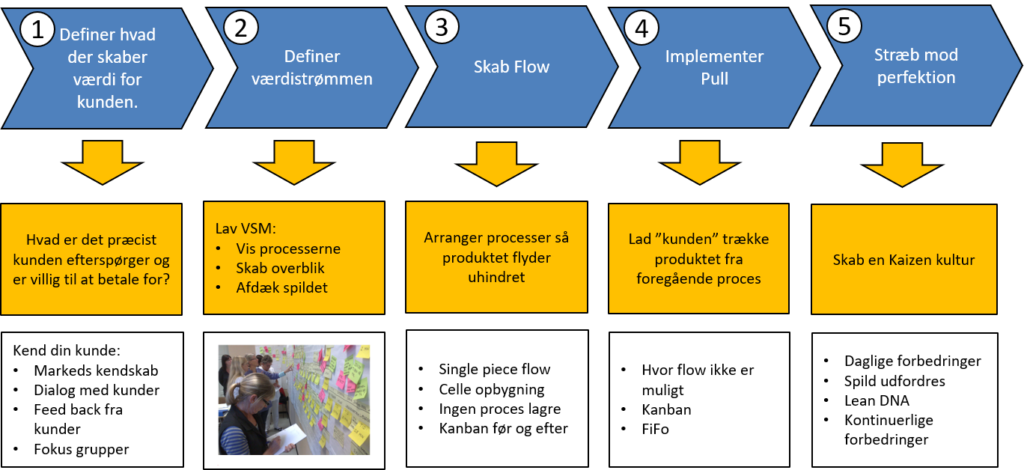
Bogen Lean thinking beskriver en metodisk tilgang til implementeringen via 5 punkter:
- Definer hvad der skaber værdi for kunden – Hvad er det helt præcist kunden efterspørger.
- Definer værdistrømmen- Identificer de værdiskabende processer.
- Skab flow – Arranger de værdiskabende processer så produktet flyder uhindret.
- Implementer pull – Lad “Kunden” trække varen fra foregående procestrin.
- Stræb mod perfektion – Lad kontinuerlige forbedringer (PDCA) være normen.
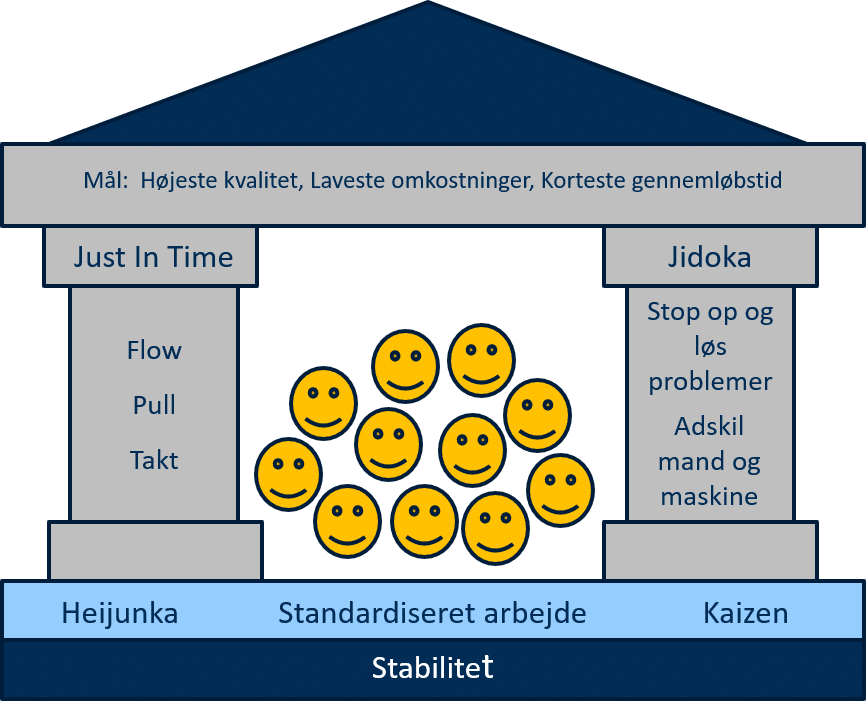
Lean som system, beskrives ofte som et tempel. Som enhver anden bygning, er templet kun velfungerende når alle elementer er til stede.
Det er vigtigt at bygge templet på et stabilt fundament. En del af fundamentet består af det at organisationen mestrer elementære Leanværktøjer som f.eks. 5S, Heijunka, Standardiseret arbejde og Kaizen, samt træning via f.eks. TWI.
Templets har to søjler, hvor “Just in time” søjlen der fokuserer på at levere det kunden har brug for, præcis når kunden har brug for det. Dette implementeres via skabelsen af flow og med Pull (træk) via kanban og FIFO, hvor flow ikke er muligt.
Jidoka søjlen handler om evnen til at forhindre- og løse problemer og dermed fjerne spild. Man stopper op og løser problemerne, én gang for alle via Kaizen.
Søjlerne bærer taget der symboliserer den kontinuerlige stræben efter perfektion, der er essentielt.
Lean handler i meget høj grad om mennesker og kultur. Derfor er medarbejderne med deres viden og indstilling, nøglen til at få succes med lean.
Selvom leanbegreberne er enkle og logiske, kræver det en stor indsats at implementere Lean i virksomheden. Man kommer sjældent langt uden en målrettet og disciplineret tilgang.
Overordnet medvirker følgende elementer til en succesfuld implementering:
- Der skal være fuld opbakning fra ledelsen.
- Ledelsen skal efterspørge fremdrift og resultater via KPI (tålmodigt i starten).
- Ledelsen skal vise at de har tillid til de involverede, også når der er tilbagefald.
- Medarbejderne i virksomheden skal uddannes til at være aktive i forandringsprocesserne, og på længere sigt at drive dem.
- Medarbejderne skal kunne hente fornøden hjælp fra interne eller eksterne eksperter til Kaizenevents mm.
- Der skal afsættes tid, så Lean ikke bliver det sidste man prøver at nå inden fyraften.
Hent den nødvendige viden udefra eller fra andre afdelinger og afsæt dedikerede resourser.
Ansæt eller udnævn en forandringsagent. Dette er ikke en bibeskæftigelse, personen skal fuldt ud kunne fokusere på forandringsprocesserne. Det er vigtigt at forandringsagenten refererer til den øverste ledelse i virksomheden.
Tilknyt en ekstern Lean ekspert; en såkaldt Lean Sensei til at facilitere og støtte processen og forandringsagenten.
Frigør ressourcer i de berørte afdelinger til Kaizen events, læring og implementering. Lean kan ikke implementeres uden involvering fraalle parter i virksomheden, men vil kun rodfæstes med reel involvering.
Administrative processer og rapporteringer må ikke stå i vejen for at fjerne spild. Det ses ofte at der skal tages hensyn til ERP-systemer, da de ikke er indrettet til Leanprocesser. Disse manglende funktionaliteter skaber spild i sig selv.
Lean værktøjer og begreber (udvalgte)
Kaizen
Et helt centralt begreb i Lean arbejdet og i Toyota Production System, er Kaizen.
Kaizen betyder at bryde ned (Kai) og gøre bedre (Zen).
Betydningen i forbindelse med Lean arbejde, er at man forbedre processer over tid, ved kontinuerligt at lave mange små forbedringer via Kaizen events. Derved kommer man tættere og tættere på perfektion.
Det er medarbejderne i virksomheden der forbedringer processer og arbejdsgange via Kaizen. Med andre ord er Kaizen en forandrings-
kultur forankret i hele virksomheden. Ledelsen skal fokusere på at denne forandringskultur promoveres og har de bedst mulige vilkår i organisationen.
Store gennemgribende forandringer kaldes Kaikaku. Dette kan for eksempel være en komplet omflytning af et produktionsafsnit.
t Kaizen forløb gennemføres af et tværfagligt team af personer fra området som ønskes forbedret. Efter behov tilknyttes teknikere eller andre interessenter der kan bidrage. Teamet anvender et eller flere Lean værktøjer for at opnå en ønsket effekt i et område. Det kan for eksempel være at bruge S.M.E.D. metodikken, til at nedbringe omstillingstider i en maskine eller på en produktionslinie.
For at forløbet bliver en succes er det vigtigt at planlægge så detaljeret som muligt, inden det igangsættes og implementeres.
Gennemførsel af et Kaizen forløb kan opdeles i følgende fire faser, baseret på PDCA metodikken:
1. Analyse og planlægning (Plan)
2. Implementering (Do)
3. Opfølgning (Check)
4. Korrigerende handlinger (Act)
Hver fase rummer flere punkter, der bør følges nøje for at Kaizen forløbet bliver succesfuldt.
Kaizen teamets deltagere skal tilsammen, være bekendt med de problemstillinger der skal behandles. Teamet skal have de kompetencer der er nødvendige, for at løse problemet. Det er vigtigt at tiltag straks gennemføres og at der skabes forbedringer i eventen.
Et kaizenforløb kan vare f.eks. 3 dage, hvor en fast plan baseret på de 4 punkter følges nøje.
Ordet KAIZEN er Japansk

De Japanske skrifttegn, for henholdsvis: Kai og Zen
– At Bryde ned og genopbygge forbedret (frit oversat).
Man kan netop se at Zen tegnet til højre, ligner et hus.
Lean kan ikke implementeres “halvhjertet”, det kræver en stor indsats, vilje og tålmodighed at gennemføre en succesfuld implementering af Lean. Desuden tager det tid at implementere Lean blivende, de nye metoder og måder et anskue udfordringer på skal have tid til at rodfæste sig i organisationen.
Lean er ikke et såkaldt “Quick fix”. Lean er en langsigtet omstilling, til en markant forbedring af virksomhedens produktivitet og konkurrenceevne.
Når vi arbejder med Lean, foregår det i form af Kaizen forløb, som kan beskrives som korte intensive projekt forløb der løser en eller få udfordringer ad gangen. Kaizen forløbet vil almindeligvis vare mellem 1 og 5 dage. Men det er ikke en regel, det skal tage den tid der er nødvendig og relevant.
Et kaizen forløb har typisk 5 faser og vi tager udgangspunkt i PDCA – Plan Do Check Act metodikken (se separat beskrivelse). Desuden har vi som udgangspunkt valgt en udfordringen, der skal løses i et bestemt område.
Forberedelse (inden selve forløbet): Et team af folk med relevant viden sammensættes, en tidsplan opstilles og nødvendige materialer og udstyr fremskaffes efter bedste evne.
Analyse: Teamet gennemgår den valgte udfordring via en årsagsanalyse (root cause), evt. med en værdistrøms analyse (VSM) for det pågældende område.
Fjern eller mimer årsagen: Når teamet har afdækket årsagen til at udfordringen opstår, anvendes et eller flere værktøjer fra Lean værktøjskassen til at fjerne eller minimere årsagerne. Først planlægges forbedringerne der skal gennemføres og der laves en plan for opfølgning samt eventuelle korrigerende handlinger efter PDCA metodikken.
Forbedringerne implementeres og planen for opfølgning og korrigerende handlinger iværksættes. Således defineres hvem der følger op samt gennemfører eventuelle korrigerende handlinger, hvad kriterierne er og hvornår opfølgningen gennemføres.
Der opstilles nye standarder for hvordan den pågældende arbejdsgang skal foregå, med de implementerede forbedringer. Standarden er en vigtig del af opfølgningen.
Til sidst fejrer teamet sammen med kolleger og ledelsen, de opnåede resultater. Dette tjener både som en anerkendelse af teamet og ledelsens anerkendelse af den nye måde at gøre tingene på.
Ved at anvende PDCA (også kaldet Deming hjulet) sikre teamet at forbedringerne får den ønskede effekt og at forandringerne er blivende.
Værdistrøms analysen (VSM)
Når vi ved hvad kunden opfatter som værdi i forhold til vores produkt eller serviceydelse, kan vi konkludere at det øvrige der gøres for at frembringe det, er spild i kundens opfattelse. Vi starter nu et praktisk stykke analysearbejde for at afdække spildet i vores processer. Det kalder vi værdistrøms analyser, der typisk gennemføres praktisk med et team af kompetente folk der kender processerne og f.eks. udstyret vi bruger eller har kendskab til andre relevante elementer, der har indflydelse på frembringelsen.
Værdistrøms analysen (VSM – Value Stream Mapping) laves almindeligvis på Brownpaper ved brug af Post its, til at beskrive de enkelte procestrin med f.eks. cyklustid og andre relevante informationer. Teamet gennemgår alle delelementerne i den overordnede proces og drøfter de udfordringer der oplevet i de enkelte trin. Dette skal ske helt åbent og uden at snakke om skyld og ansvar. Vi jagter spild og ikke ansvarlige eller “skyldige”.
Udfordringer vises ved procestrinnet, ved at notere en kort beskrivelse af udfordringen på en rød Post it der sættes op ved procestrinnet. Vi kan kort diskutere mulige løsninger. Men det er vigtigt for fremdriften, ikke at bruge for lang tid til diskussionen af løsninger. Noter foreslåede løsninger på en post it og sæt den op og fortsæt til næste trin i processen.
5S – Orden og ryddelighed
Når vi skal lave noget, det kan være en produktion, en reparation, en bogføring, en ansøgning eller f.eks. gøre noget rent, så er det naturligvis afgørende at vi let og hurtigt kan finde det vi skal bruge til opgaven. Det kan være værktøj, varer, hjælpestoffer eller oplysninger. Hvis vi skal lede efter tingene, eller hente dem langt væk, så tager opgaven længere tid end nødvendigt. Det er spild og det kan vi minimere, ved at gennemføre et 5S forløb.
Sagt om 5S: “Alting har en plads og alting er på sin plads”
Vi gennemfører et 5S forløb som en Kaizen event, i et udvalgt område med deltagelse af folk fra området. Følgende overordnede punkter danner rammen for forløbet:
Sorter – 1. S: Vi sorterer således at de ting vi bruger ofte mærkes grønne eller de kan placeres i en grøn beholder. De ting vi bruger af og til, mærkes gule eller placeres i en gul beholder. De ting som vi ikke bruger, mærkes røde eller placeres i en rød beholder. Det er altid en god ide at mærke tingene der lægges i den røde beholder, så vi ved hvor de kom fra og hvem der har lagt dem i, til det kan man bruge såkaldte “Rødmærkesedler”. Efter 5S forløbet er det en god ide at beholde den røde beholder i form af f.eks. en palle med rammer, der er mærket rød og står centralt tilgængeligt. Så er det altid let for medarbejdere at komme af med ting, de ikke skal bruge. I stedet for at de bliver gemt og glemt i skabe og bagest på hylderne. Ledelsen skal af og til tømme den røde beholder og beslutte om tingene skal sælges, omfordeles eller skrottes.
Sæt i orden/system 2. S – Tag tingene i den grønne beholder og placer dem tættest muligt på hvor de bruges. Tag ligeledes tingene i den gule beholder og placer dem centralt og synligt så de er lette at finde og få fat i, når de skal bruges. Alt placeres med afmærkning og tekst, på faste pladser, så man tydeligt kan se hvis det mangler.
SMED – Hurtig omstilling
SMED står for Single Minute Exchange og Dies, altså at man stræber efter at skifte presse værktøjer på under 10 minutter og er navngivet efter de forsøg som Shigeo Shingo gennemførte i Japan for at nå frem til metodikken.
I praksis vil vi ikke se på om en omstilling laves på under 10 minutter, det er naturligvis relativt. Men vi stræber efter at forkorte omstillingstiden, mest muligt, med en konsekvent og ambitiøs tilgang. Metoden kan anvendes bredt, men her vil vi bruge en omstilling af en given maskine som eksempel.
Man skelner mellem såkaldt indre og ydre tid. Altså er den tid hvor maskinen er standset, indre tid. Og ydre tid er imens maskinen producerer.
Når man starter et SMED forløb ses det ofte at det første man gør er at slukke maskinen og fjerner varer og ting relateret til den forrige ordre. Derefter finder operatøren eller opstilleren orden frem der skal produceres. Så findes værktøj og varer mm. frem og man starter på at skifte værktøjer i maskinen. Så kører man maskinen ind så den producerer korrekt og fjerner de ting man har brugt til omstillingen. Til sidst startes maskinen og man kan producere ordren.
Maskinen har været standset ganske længe, men det er normalen og er formentlig noteret i de normtider som man arbejder med.
Lange omstillingstider medfører at man forsøger at planlægge store seriestørrelser og det medfører en del udfordringer som beskrevet i punktet om spild.
Effekten ved at mindske omstillingstiden er dermed stor, da man kan producere mindre seriestørrelser til gavn for den generelle fleksibilitet og gennemløbstid. Man kan på den måde nedbringe lagre båd mellem processer og for færdigvarer. Fordi man kan reagere hurtigere.
SMED metoden har 6 trin:
Vi følger en omstilling og noterer alle elementer der indgår, både ting, håndtering, bevægelser og alt andet som en trænet operatør eller opstiller gør inden maskinen producerer den næste vare. Det er en god ide at anvende video sammen med noterne, da man på den måde opnår en god præcision og har en tidslinje.
Med noterne og videoen opstiller vi et skema med alle elementerne i rækkefølgen de foregår i. Vi noterer om hvert element kan være indre eller ydre tid og om det eventuelt kan udelades.
Nu vil vi isolere den indre tid og den ydre tid. Således at den indre tid står samlet og den ydre tid er delt op som elementer der foregår før og efter den indre tid. Med opdelingen har vi allerede opnået en forbedring, idet operatøren bliver bevidst om de ting der kan forberedes inden maskinen standses, og ting som kan vente med at blive f.eks. fjernet efter maskinen er starter igen.
Den indre tid er den mest kostbare, da det er maskinkapacitet vi mister, derfor vil vi optimere elementerne i den indre del af omstillingen først. Dette arbejde er en kreativ proces hvor teamet finder løsninger der kan nedbringe tid ved f.eks. at montere diverse lynspændere og slangekoblinger, eller hvad der kan gøre arbejdet lettere og især hurtigere. Noget udstyr der kan lette omstillingen kan være ganske kostbart og måske ikke give en stor effekt. Dermed er en nøgtern drøftelse af effekt kontra pris nødvendig. En tilgang er at lave flere trin i en plan, således at man hurtigt laver de lette og billige løsninger der har en god effekt, derefter arbejder man videre med de mere kostbare løsninger med stor effekt. De vi typisk have en hvis leveringstid og har måske en pris der vil medføre en investerings ansøgning.
Nu kan vi optimere de ydre elementer og det kan f.eks. være gennem et 5S forløb så vi lettere kan finde de ting en given omstilling kræver. Vigtigt er det også at være klar når maskinen er færdig med den forrige ordre. Derfor skal der laves systemer, f.eks. at varer og emballage der skal bruges, har en “næste ordre” plads tæt på cellen og f.eks. et bord tæt på maskinen hvor man stiller værktøjer, etiketter og andre ting frem inden maskine standses. Ligeledes skal der være midlertidige pladser tæt på maskinen til at stille udgående værktøjer og varer, så man ikke skal bruge tid på at sætte dem på plads imens maskinen er standset.
Vi laver nu en standard for omstillingen, f.eks. en tjekliste med den rækkefølge tingene skal foregå i. Det giver også den fordel at man lettere kan gennemskue om man har alt klar, inden maskinen standses.
Vi lave en prøveomstilling efter standarden og justerer standarden hvis det er nødvendigt.
Igen skal vi huske at vise og fejre resultaterne med kolleger og ledelse.
Kanban
Kanban tekst
Standarder
Tekst om standarder
TWI
TWI tekst